Лазерное нанесение формирует изображение изменением самой поверхности упаковки. Ничего не наносится сверху — материал в зоне воздействия меняет цвет, структуру или толщину, и за счёт этого возникает контраст.
Отсюда главное свойство технологии: отсутствие печатных расходных материалов и высокая стойкость кода, который невозможно стереть или смыть. И отсюда же главное ограничение: результат полностью определяется тем, как конкретный материал реагирует на излучение конкретной длины волны.
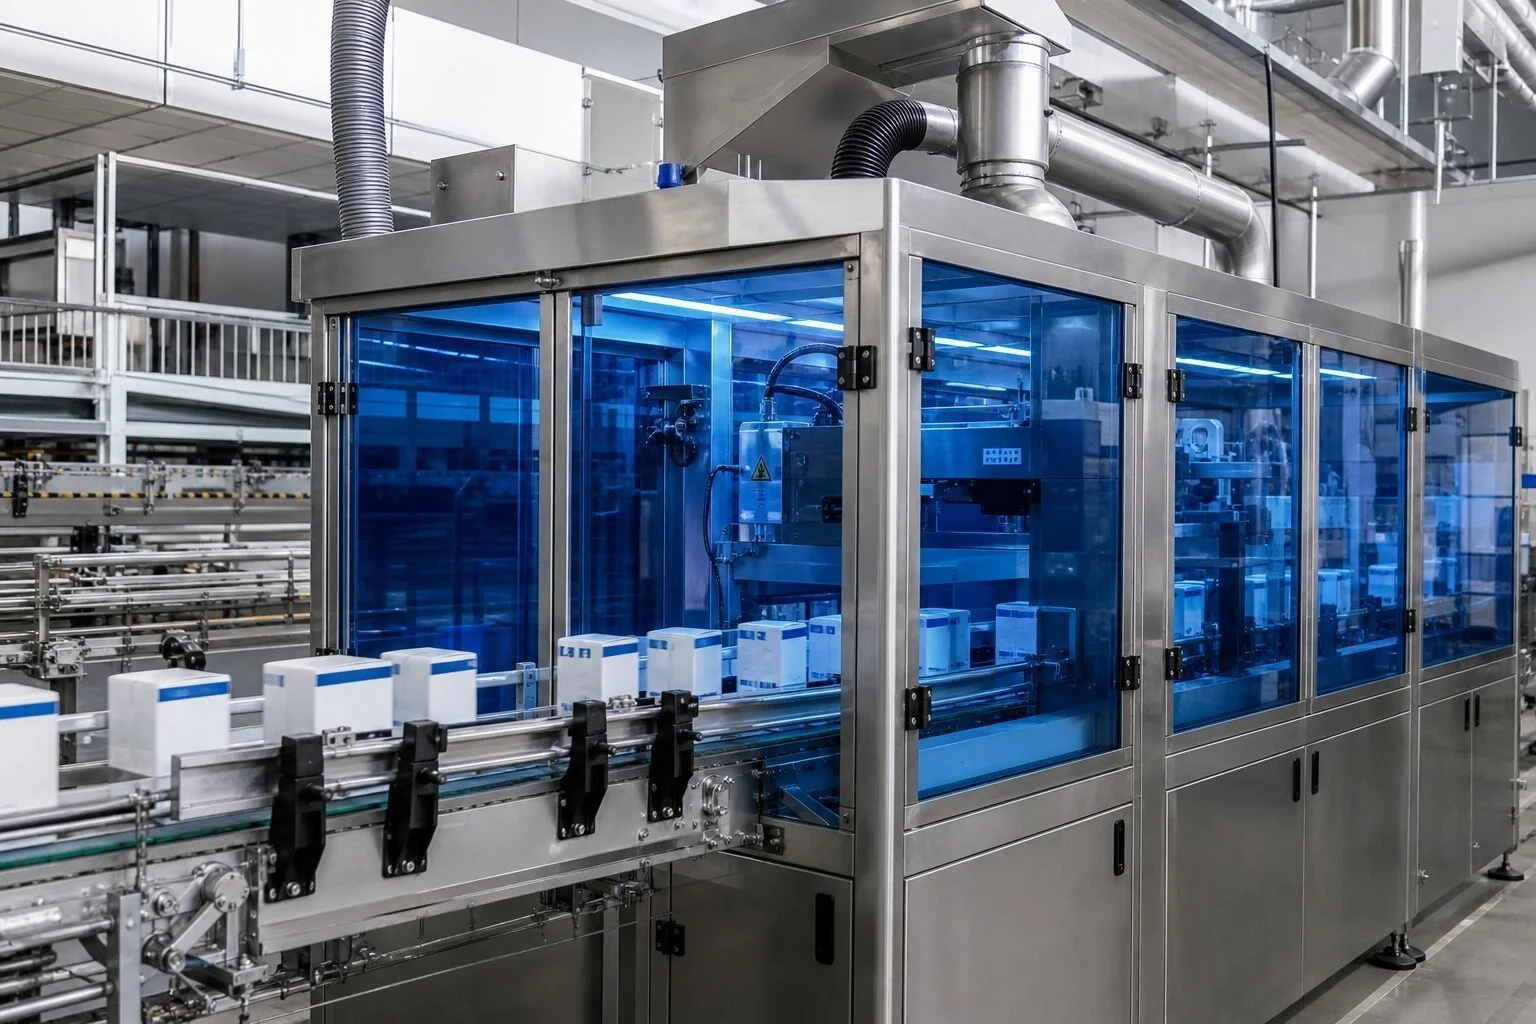
Принципиальное отличие от печати: при струйном нанесении чернила подбираются под материал. При лазерном нанесении подбирается не расходник, а сам источник — его длина волны должна соответствовать поглощающим свойствам поверхности. Заменить лазер на другой при смене материала сложнее, чем сменить чернила.
- Как формируется изображение
- Три семейства источников
- Механизмы формирования контраста
- Поглощение материалом
- Поведение на разных материалах
- Риск повреждения упаковки
- Фокус и положение продукта
- Время прорисовки и скорость
- Качество кода при лазерном нанесении
- Продукты абляции и вытяжка
- Безопасность
- Обслуживание и ресурс
- Взаимодействие с системой контроля
- Экономика: расходников нет, затраты есть
- Когда технология подходит и когда нет
- Методика испытания
- Частые вопросы
- Выводы
Как формируется изображение
Луч фокусируется в точку и перемещается по поверхности системой отклоняющих зеркал. Код формируется прорисовкой: луч последовательно проходит по траектории, обрабатывая каждый модуль.
В точке воздействия материал поглощает энергию излучения, которая преобразуется в тепло или запускает фотохимическую реакцию. Результат зависит от материала, мощности, длительности воздействия и длины волны.
Важно! Прорисовка означает, что время нанесения зависит от количества модулей и размера кода, а не является постоянной величиной. Это принципиально отличает лазер от струйных технологий, где изображение формируется по мере движения продукта мимо неподвижной головки.
Три семейства источников
Источники различаются длиной волны излучения, и от неё зависит, какие материалы его поглощают.
| Семейство | Область спектра | Что хорошо поглощает излучение |
|---|---|---|
| CO₂ | Дальний инфракрасный | Органические материалы: бумага, картон, дерево, часть полимеров, лаковые покрытия, стекло |
| Волоконный | Ближний инфракрасный | Металлы, металлизированные покрытия, часть полимеров с добавками |
| Ультрафиолетовый | Ультрафиолетовый | Большинство полимеров, включая прозрачные и термочувствительные |
Как различается характер воздействия
CO₂ действует преимущественно тепловым способом. Материал нагревается, происходит испарение верхнего слоя или изменение структуры. Зона теплового воздействия сравнительно велика.
Волоконный также действует тепловым способом, но лучше поглощается металлами. Позволяет получить высокую плотность энергии в точке, что даёт чёткие границы на металлических поверхностях.
Ультрафиолетовый действует преимущественно фотохимически — энергия кванта достаточна для разрыва химических связей без значительного нагрева. Зона теплового воздействия минимальна, что важно для тонких и термочувствительных материалов.
Важно! Меньший нагрев при УФ-обработке не означает, что технология безопасна для любой упаковки. Она снижает риск деформации и оплавления, но не устраняет его полностью. Пригодность определяется испытанием на конкретном материале, а не типом источника.
Механизмы формирования контраста
Контраст возникает разными путями, и от механизма зависит стойкость кода и его читаемость.
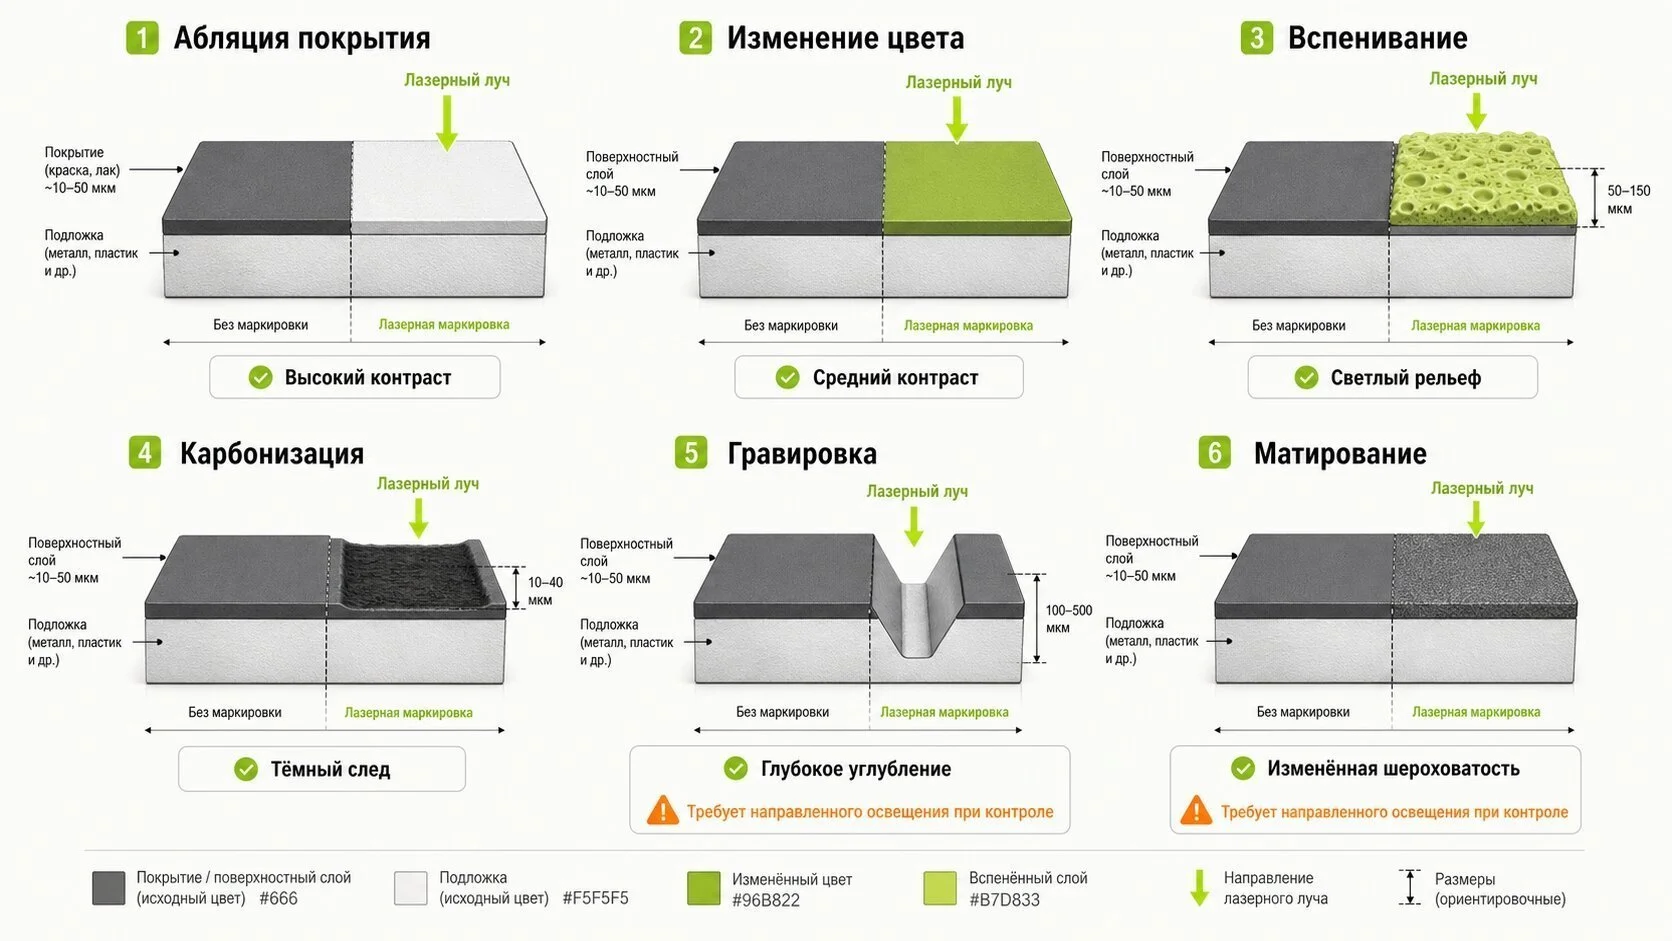
| Механизм | Что происходит | Характер результата |
|---|---|---|
| Абляция покрытия | Верхний слой удаляется, обнажается материал под ним | Контраст между цветом покрытия и цветом основы; высокая стойкость |
| Изменение цвета | Материал меняет окраску без удаления вещества | Гладкая поверхность, контраст зависит от степени изменения |
| Вспенивание | Материал вспенивается, образуя светлый приподнятый участок | Рельефное изображение, контраст в том числе за счёт рассеяния света |
| Карбонизация | Органический материал обугливается, темнеет | Тёмный код на светлом фоне |
| Гравировка | Материал удаляется на глубину, образуется углубление | Рельеф, читается за счёт теней; требует правильного освещения при контроле |
| Матирование | Изменение шероховатости без изменения цвета | Контраст только при определённой геометрии освещения |
Два последних механизма создают код, который различается не цветом, а рельефом или шероховатостью. Такой код читается только при подходящем освещении — направленном под малым углом к поверхности. Это ужесточает требования к настройке системы контроля, разобранной в материале о машинном зрении и верификации Data Matrix.
Поглощение материалом
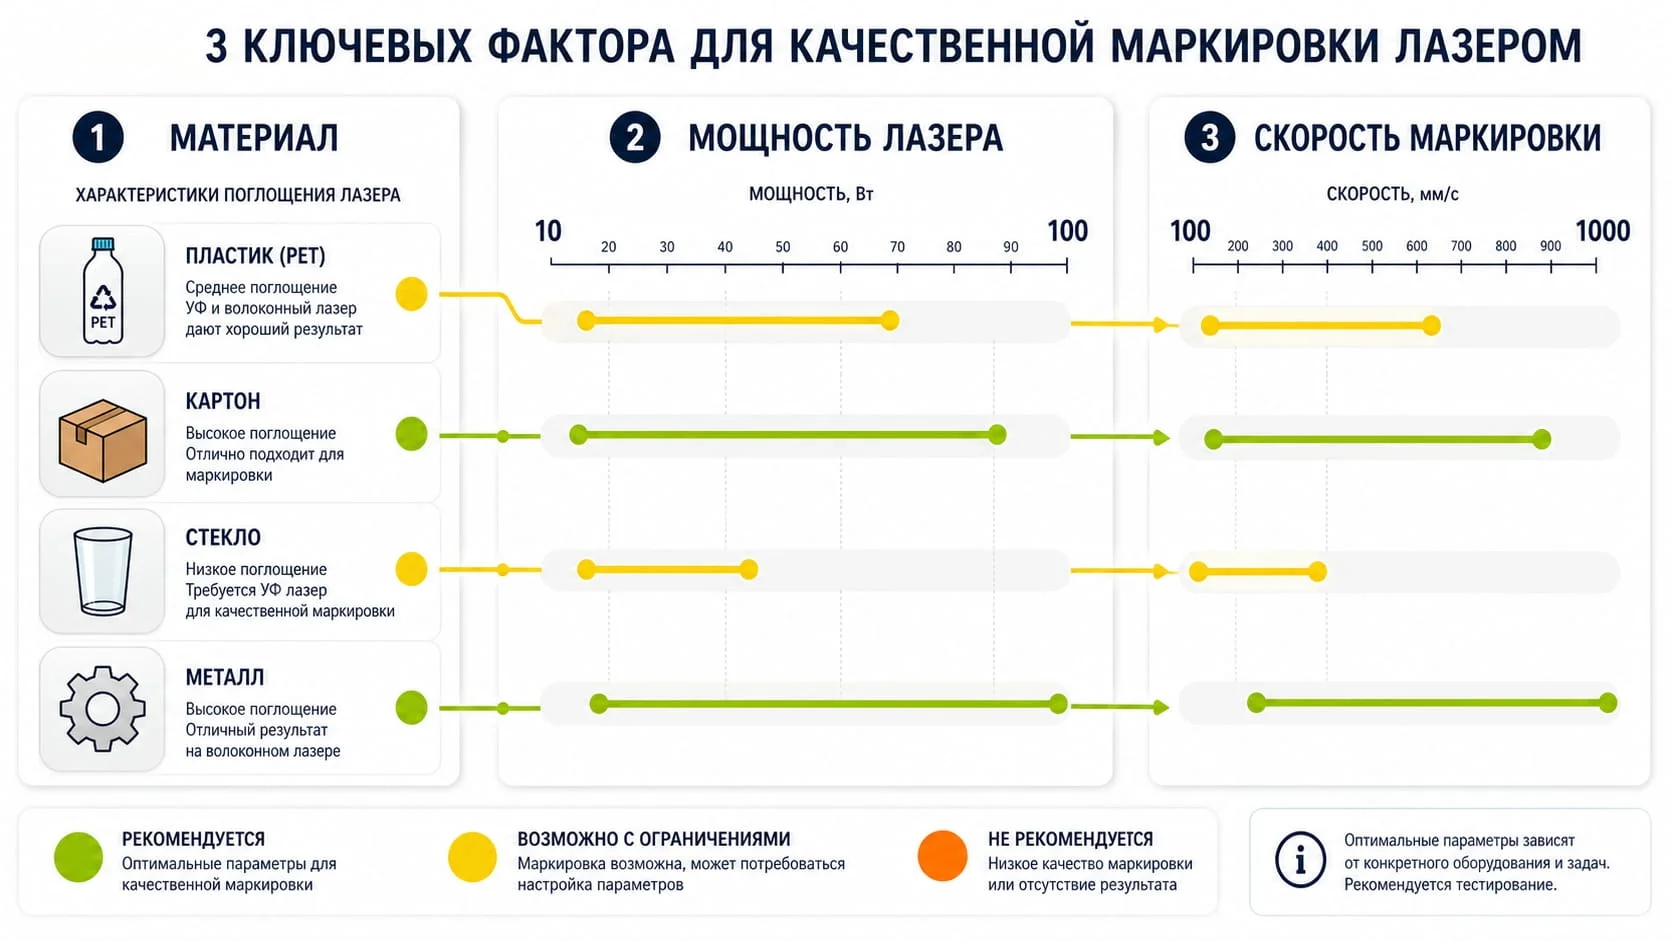
Ключевой параметр, определяющий применимость. Материал, слабо поглощающий излучение конкретной длины волны, либо не маркируется вовсе, либо требует такой мощности, при которой повреждается.
Поглощение зависит не только от базового полимера или основы. На него влияют:
- Наполнители и добавки. Пигменты, стабилизаторы, специальные добавки для лазерной маркировки.
- Цвет материала. Тёмные и светлые поверхности поглощают по-разному.
- Покрытие. Лак, металлизация, ламинация меняют картину полностью.
- Толщина. Тонкие материалы прогреваются насквозь, что может привести к повреждению.
- Состояние поверхности. Глянец, матирование, текстура влияют на долю отражённой энергии.
Важно! Универсальных соответствий вида «PET требует такого-то источника» не существует. Два образца PET от разных поставщиков могут вести себя по-разному из-за различий в добавках. Это делает испытание на реальной упаковке не рекомендацией, а обязательным этапом.
Поведение на разных материалах
| Материал | Типичный механизм контраста | На что обратить внимание |
|---|---|---|
| Картон, бумага | Карбонизация верхнего слоя | Хорошо поглощает; контроль мощности во избежание прожига |
| Лакированная банка | Абляция лакового слоя или изменение цвета лака | Целостность покрытия под кодом, риск обнажения металла |
| PET | Зависит от состава: изменение цвета, вспенивание | Различия между партиями и поставщиками; риск помутнения |
| Полиолефины | Требуют добавок или подходящей длины волны | Часто слабо поглощают, результат нестабилен без специальных добавок |
| Стекло | Матирование поверхностного слоя | Риск микротрещин; контраст зависит от освещения при контроле |
| Металл без покрытия | Изменение цвета, гравировка | Отражение усложняет контроль; требуется подбор освещения |
| Металлизированная плёнка | Абляция металлизированного слоя | Тонкий слой, риск сквозного повреждения плёнки |
| Ламинированная плёнка | Абляция верхнего слоя, изменение цвета печатного слоя | Риск нарушения барьерных свойств упаковки |
| Окрашенная поверхность | Абляция краски до основы | Контраст определяется парой «цвет краски — цвет основы» |
| Прозрачная плёнка | Затруднительно | Слабое поглощение и отсутствие контрастного фона |
Особенности маркировки конкретных типов тары разобраны отдельно: для банок, бутылок и крышек — в материале о маркировке жёсткой упаковки, для плёнок и ламинатов — в материале о маркировке гибкой упаковки.
Риск повреждения упаковки
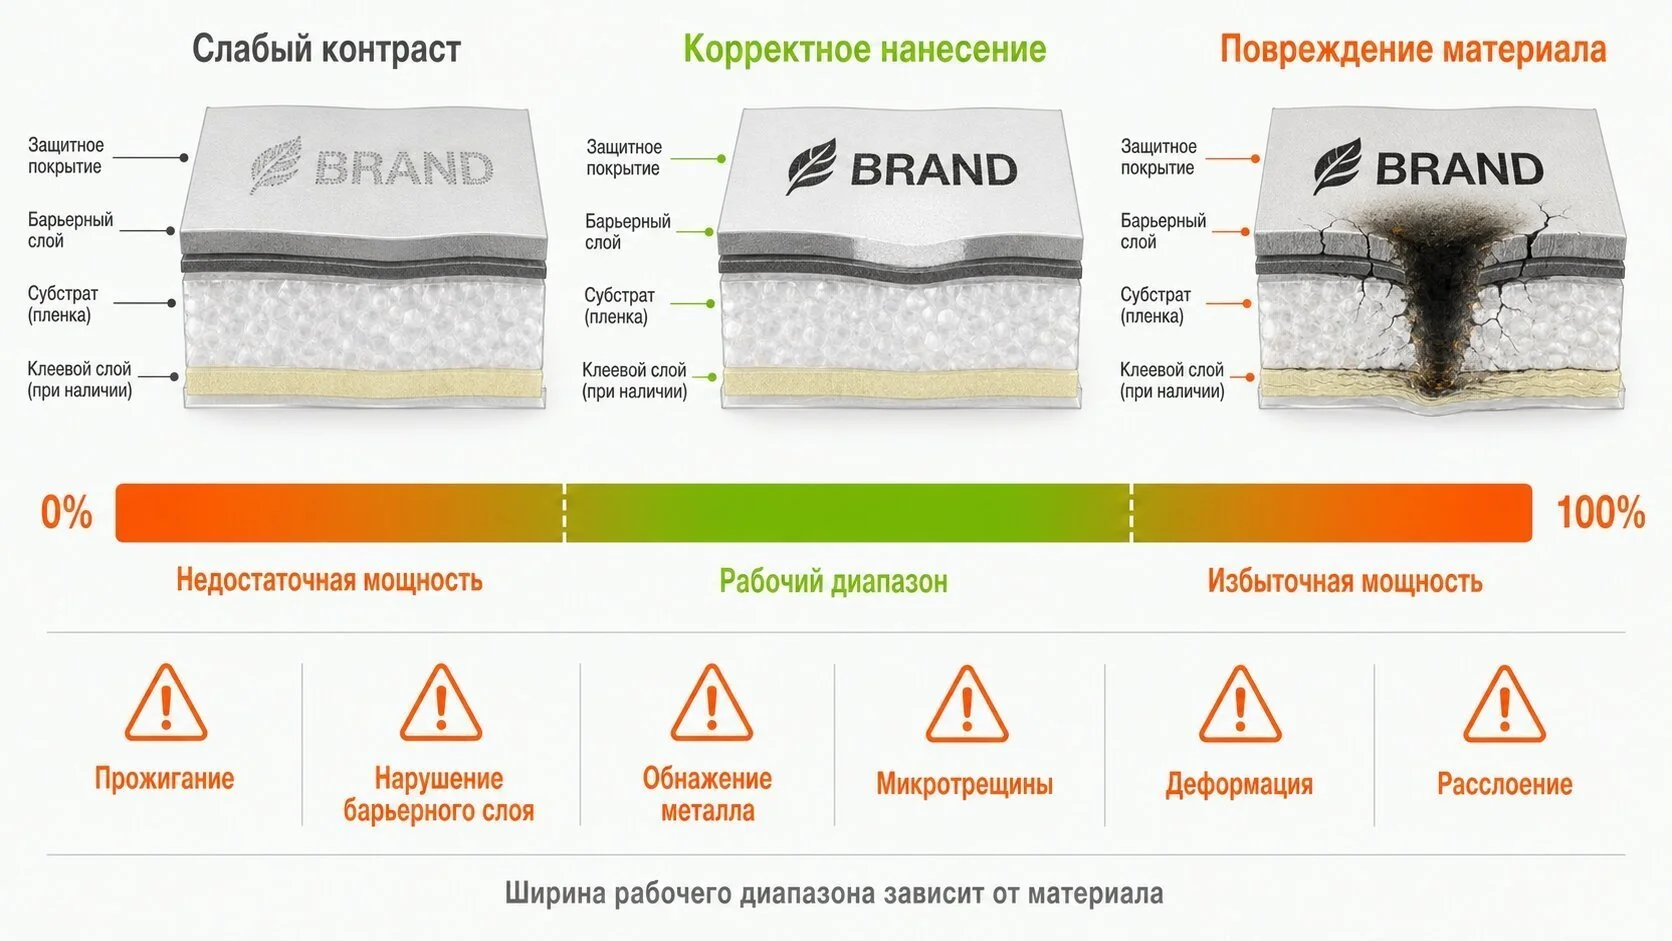
Специфический для лазера риск, которого нет у струйных технологий. Излучение изменяет материал, и при избыточной энергии изменение выходит за пределы желаемого.
| Тип повреждения | Где критично |
|---|---|
| Сквозное прожигание | Тонкая плёнка, бумага; нарушение герметичности |
| Нарушение барьерного слоя | Многослойные упаковки; изменение срока годности продукта |
| Обнажение металла под лаком | Банки, крышки; риск коррозии и контакта металла с продуктом |
| Микротрещины | Стекло; снижение прочности тары |
| Деформация и оплавление | Термочувствительные полимеры, тонкие стенки |
| Расслоение | Ламинаты; нарушение сцепления слоёв в зоне воздействия |
Важно! Повреждение может быть незаметным при визуальном осмотре сразу после нанесения и проявиться позже — при хранении, транспортировке или в процессе срока годности продукта. Проверка должна включать выдержку образцов и контроль состояния упаковки через время, а не только оценку кода на выходе с линии.
Фокус и положение продукта
Луч фокусируется в точку на определённом расстоянии. Отклонение продукта от фокальной плоскости расфокусирует пятно: энергия распределяется по большей площади, плотность падает.
Последствия расфокусировки: снижение контраста, размытие границ модулей, неравномерность нанесения по площади кода.
Допустимое отклонение больше, чем у пьезоструйной печати с её малым рабочим расстоянием, но конечно. При колебаниях положения продукта, характерных для высокоскоростной линии, требуется либо стабилизация подачи, либо оптика с большей глубиной фокуса — что обычно означает компромисс по размеру пятна.
Криволинейные поверхности
На цилиндрической таре разные участки кода находятся на разном расстоянии от источника. Центральная часть в фокусе, края расфокусированы. Чем больше код и чем меньше радиус кривизны, тем заметнее эффект.
Практические решения: размещение кода на плоском участке, ограничение размера кода, применение оптики с увеличенной глубиной фокуса, ориентация кода вдоль образующей цилиндра, где кривизна не влияет.
Время прорисовки и скорость
Код формируется движением луча по траектории. Время нанесения складывается из времени обработки каждого модуля и времени перемещения луча между ними.
| Что влияет на время | Механизм |
|---|---|
| Количество модулей | Каждый требует обработки; объём данных в коде определяет размер матрицы |
| Физический размер кода | Определяет длину траектории перемещения луча |
| Требуемая глубина воздействия | Более глубокое изменение требует большего времени на точку |
| Скорость отклонения луча | Параметр оптической системы |
| Стратегия прорисовки | Порядок обхода модулей влияет на суммарную длину траектории |
Практическое следствие для высокоскоростной линии: размер кода напрямую ограничивает достижимую скорость. Уменьшение кода сокращает время прорисовки, но ужесточает требования к системе контроля. Расчёт этого компромисса разобран в материале о бюджете времени высокоскоростной маркировки.
Дополнительное ограничение: продукт движется во время прорисовки. Система должна компенсировать это движение, корректируя траекторию луча. Величина компенсации зависит от скорости, и при её превышении траектория искажается — код получается растянутым или перекошенным.
Качество кода при лазерном нанесении
| Параметр | Чем определяется |
|---|---|
| Контраст | Механизм формирования, мощность, свойства материала |
| Чёткость границ модулей | Размер пятна фокусировки, зона теплового воздействия |
| Равномерность по площади | Стабильность фокуса на всей площади кода, кривизна поверхности |
| Геометрическая точность | Компенсация движения продукта, точность отклоняющей системы |
| Отсутствие разрывов | Непрерывность траектории, стабильность мощности источника |
| Стойкость | Глубина изменения материала; изменение самого материала не стирается |
Специфический для лазера параметр — зона теплового воздействия. Изменение материала распространяется за пределы точки фокусировки, и при избыточной мощности соседние модули начинают сливаться. Это ограничивает минимальный размер модуля независимо от точности оптической системы.
Как эти параметры влияют на читаемость и что происходит при их нарушении, разобрано в материале о том, почему Data Matrix не читается.
Продукты абляции и вытяжка
При удалении материала образуются продукты испарения и мелкодисперсные частицы. Их необходимо удалять из зоны по трём причинам.
Загрязнение оптики. Частицы оседают на защитном стекле, снижая проходящую мощность и качество нанесения. Проявляется постепенно: качество кода ухудшается без явной причины, а после очистки восстанавливается.
Загрязнение продукции. Оседание частиц на упаковку и на соседние единицы недопустимо на пищевом производстве.
Условия труда. Состав продуктов абляции зависит от материала упаковки; требования к удалению определяются этим составом.
| Что требуется | Локальный отсос в зоне нанесения с фильтрацией |
|---|---|
| Что влияет на выбор | Материал упаковки, интенсивность нанесения, требования производства |
| Что обслуживается | Фильтры системы вытяжки, требуют периодической замены |
| Что учесть при компоновке | Место под систему, подвод коммуникаций, доступ для обслуживания |
Практическое замечание: система вытяжки — обязательная часть решения, а не опция. При расчёте стоимости проекта её нужно учитывать наравне с самим источником, включая обслуживание фильтров в эксплуатационных затратах.
Безопасность
Лазерное излучение представляет опасность для зрения и кожи. Конкретные требования зависят от класса источника и определяются нормативными документами по лазерной безопасности.
Общие принципы организации:
- Защитное ограждение. Зона нанесения закрывается, исключая выход излучения наружу.
- Блокировки. При открытии ограждения источник автоматически отключается.
- Предупреждающая маркировка. Обозначение зоны и класса опасности.
- Ограничение доступа. Работа с открытым ограждением только обученным персоналом с индивидуальной защитой.
- Обучение. Персонал, обслуживающий оборудование, проходит инструктаж по лазерной безопасности.
Важно! Ограждение занимает место в линии и влияет на компоновку. При оценке требуемого пространства нужно учитывать не габариты источника, а габариты защищённой зоны с учётом доступа для обслуживания. Это фактор, который недооценивают при сравнении с компактными струйными решениями.
Обслуживание и ресурс
Печатных расходных материалов нет, но эксплуатационные затраты существуют.
| Позиция | Характер | Влияние на доступность |
|---|---|---|
| Очистка защитного стекла оптики | Регулярная операция | Короткая остановка; при пропуске качество падает постепенно |
| Замена защитного стекла | По износу | Плановая остановка |
| Замена фильтров вытяжки | По наработке | Плановая остановка |
| Ресурс источника | Ограничен наработкой | Замена или восстановление — длительная операция |
| Юстировка оптической системы | При обслуживании или после вмешательства | Требует квалификации |
| Охлаждение | Зависит от типа источника | Обслуживание системы охлаждения при её наличии |
Ресурс источника — параметр, который следует уточнять при выборе. Он определяет периодичность крупной замены и влияет на полную стоимость владения за срок эксплуатации. Расчёт разобран в материале о влиянии маркировки на OEE и стоимость владения.
Взаимодействие с системой контроля
Лазерное нанесение предъявляет к контролю требования, отличные от струйных технологий.
Освещение под характер контраста. Если код различается цветом, подходит стандартная геометрия освещения. Если код рельефный или матированный, требуется направленное освещение под малым углом к поверхности, подчёркивающее фактуру. Неправильная геометрия делает физически корректный код нечитаемым на изображении.
Отражающие поверхности. Металл и стекло дают блики, положение которых зависит от угла. Требуется рассеянное или коаксиальное освещение, поляризационные фильтры либо изменение угла установки камеры.
Отсутствие времени закрепления. В отличие от струйных технологий, код готов сразу после нанесения. Камеру можно разместить ближе, что упрощает компоновку и сокращает общее время цикла.
Контроль повреждения упаковки. Дополнительная задача, специфичная для лазера: система может проверять не только код, но и отсутствие сквозного повреждения в зоне нанесения.
Настройка освещения и области анализа под конкретный характер нанесения разобрана в материале о машинном зрении и верификации.
Экономика: расходников нет, затраты есть
Формулировка «работает без расходных материалов» верна применительно к печатным расходникам и неверна применительно к эксплуатационным затратам в целом.
| Статья | Характер |
|---|---|
| Источник и оптическая система | Разовые вложения, выше чем у струйных технологий |
| Защитное ограждение | Разовые, требует места в линии |
| Система вытяжки | Разовые, плюс обслуживание фильтров |
| Монтаж и подключение | Разовые, включая коммуникации вытяжки |
| Электроэнергия | Постоянные, зависят от мощности источника |
| Защитное стекло и фильтры | Периодические |
| Ресурс источника | Периодическая крупная замена |
| Обслуживание | Регламентное, требует квалификации |
| Печатные расходные материалы | Отсутствуют |
Структура затрат: высокие первоначальные вложения при низких затратах на единицу продукции. Точка окупаемости относительно струйных технологий определяется годовым объёмом выпуска — чем он больше, тем быстрее окупается разница в стоимости оборудования.
Когда технология подходит и когда нет
Подходит
- Материал хорошо поглощает излучение доступного источника. Подтверждено испытанием на реальной упаковке.
- Требуется высокая стойкость кода. Изменение самого материала не стирается и не смывается.
- Большой годовой объём. Отсутствие расходников даёт максимальный эффект.
- Влажная или загрязнённая поверхность. Лазер работает там, где адгезия чернил и клея нарушается.
- Непрерывное производство. Нет расходников, требующих замены с остановкой линии.
- Требуется бесконтактное нанесение. Отсутствие физического контакта с продуктом.
- Есть место под ограждение и вытяжку. Компоновка позволяет разместить полный комплект.
Не подходит
- Материал слабо поглощает излучение. Требуемая мощность приводит к повреждению.
- Риск нарушения барьерных свойств. Тонкие многослойные упаковки, где целостность критична.
- Прозрачная плёнка без контрастной подложки. Контраст сформировать нечем.
- Нет места под ограждение и вытяжку. Плотная компоновка линии без резерва пространства.
- Требуется крупный код при высокой скорости. Время прорисовки не укладывается в окно.
- Частая смена материала упаковки. Каждый материал требует своего режима, а иногда и источника.
- Небольшой объём выпуска. Вложения не окупаются.
Методика испытания
Для лазерного нанесения испытание критичнее, чем для других технологий: результат непредсказуем расчётным путём и зависит от точного состава материала.
Шаг 1. Образцы с линии всех позиций. Упаковка каждого формата и цвета, прошедшая производственный процесс.
Шаг 2. Подбор источника и режима. Определяется, какая длина волны и какие параметры дают приемлемый контраст без повреждения.
Шаг 3. Проверка целостности упаковки. Осмотр зоны нанесения, при необходимости — проверка герметичности и барьерных свойств.
Шаг 4. Оценка качества кода приборным методом. Численный результат с запасом, а не факт прочтения.
Шаг 5. Проверка на рабочей скорости. Компенсация движения продукта, время прорисовки, качество при фактической скорости.
Шаг 6. Выдержка образцов. Контроль состояния упаковки и читаемости кода через время, а не только сразу после нанесения.
Шаг 7. Прохождение технологического маршрута. Код после упаковки, термоусадки, охлаждения, транспортировки.
Шаг 8. Проверка при вариации материала. Образцы из разных партий упаковки, желательно от разных поставок.
Важно! Шаг 8 для лазера особенно значим. Изменение состава упаковки между партиями может существенно изменить поглощение и, следовательно, результат при неизменных настройках. Требование к поставщику упаковки о стабильности состава становится частью проекта.
Частые вопросы
Правда ли, что лазер работает без расходных материалов?
Верно применительно к печатным расходникам — чернил, лент, этикеток нет. Но эксплуатационные затраты существуют: защитное стекло оптики, фильтры системы вытяжки, электроэнергия и ресурс самого источника, который конечен и требует периодической замены или восстановления. При расчёте стоимости владения учитывать нужно все эти позиции, а не только отсутствие чернил.
Можно ли одним источником маркировать разные материалы?
Если материалы близки по поглощающим свойствам — да, с переключением режима под каждый. Если они принципиально различаются, например картон и металл, одного источника может быть недостаточно. На практике это ограничивает применимость технологии на производстве с разнородным ассортиментом упаковки: то, что работает для одной позиции, может не работать для другой при неизменном оборудовании.
Что делать, если поставщик упаковки сменил состав материала?
Провести испытание заново до запуска новой партии в производство. Изменение добавок, пигментов или покрытия меняет поглощение, и режим, подобранный для прежнего материала, может дать недостаточный контраст или, наоборот, повреждение. Для лазерного нанесения стабильность состава упаковки — существенное требование к поставщику, которое имеет смысл фиксировать в спецификации.
Насколько лазер требователен к стабильности положения продукта?
Менее требователен, чем пьезоструйная печать, за счёт большего рабочего расстояния и глубины фокуса. Но отклонение от фокальной плоскости расфокусирует пятно и снижает контраст. Допустимая величина отклонения зависит от оптической системы: увеличение глубины фокуса обычно означает больший размер пятна и, соответственно, ограничение минимального размера модуля.
Можно ли нанести код лазером на прозрачную плёнку?
Затруднительно по двум причинам. Прозрачный материал слабо поглощает излучение, и требуемая мощность приводит к повреждению. Даже при успешном изменении материала контраст оказывается низким — за прозрачной плёнкой нет светлого фона, на котором код был бы виден. Практические решения обычно связаны с нанесением на печатный слой плёнки либо с выбором другой технологии для этой позиции.
Выводы
Лазерное нанесение даёт стойкий код без печатных расходных материалов и работает там, где адгезия чернил или клея нарушается — на влажных и загрязнённых поверхностях. Это делает технологию привлекательной для непрерывных производств с большим объёмом выпуска.
Взамен она предъявляет требования, которых нет у струйных технологий: соответствие длины волны поглощающим свойствам материала, место под защитное ограждение и систему вытяжки, контроль целостности упаковки в зоне нанесения.
Ключевое отличие с точки зрения проектирования: результат нельзя предсказать расчётом. Поглощение зависит от состава конкретного материала, включая добавки и покрытие, и определяется только испытанием. При этом изменение состава упаковки между партиями способно изменить результат при неизменных настройках — что делает стабильность материала требованием, которое стоит фиксировать с поставщиком.
Укажите параметры производства: материал и покрытие упаковки, требуемый размер кода, производительность линии, доступное место в линии с учётом ограждения и вытяжки, требования к стойкости кода. Подготовим оценку применимости технологии и требований к участку.